
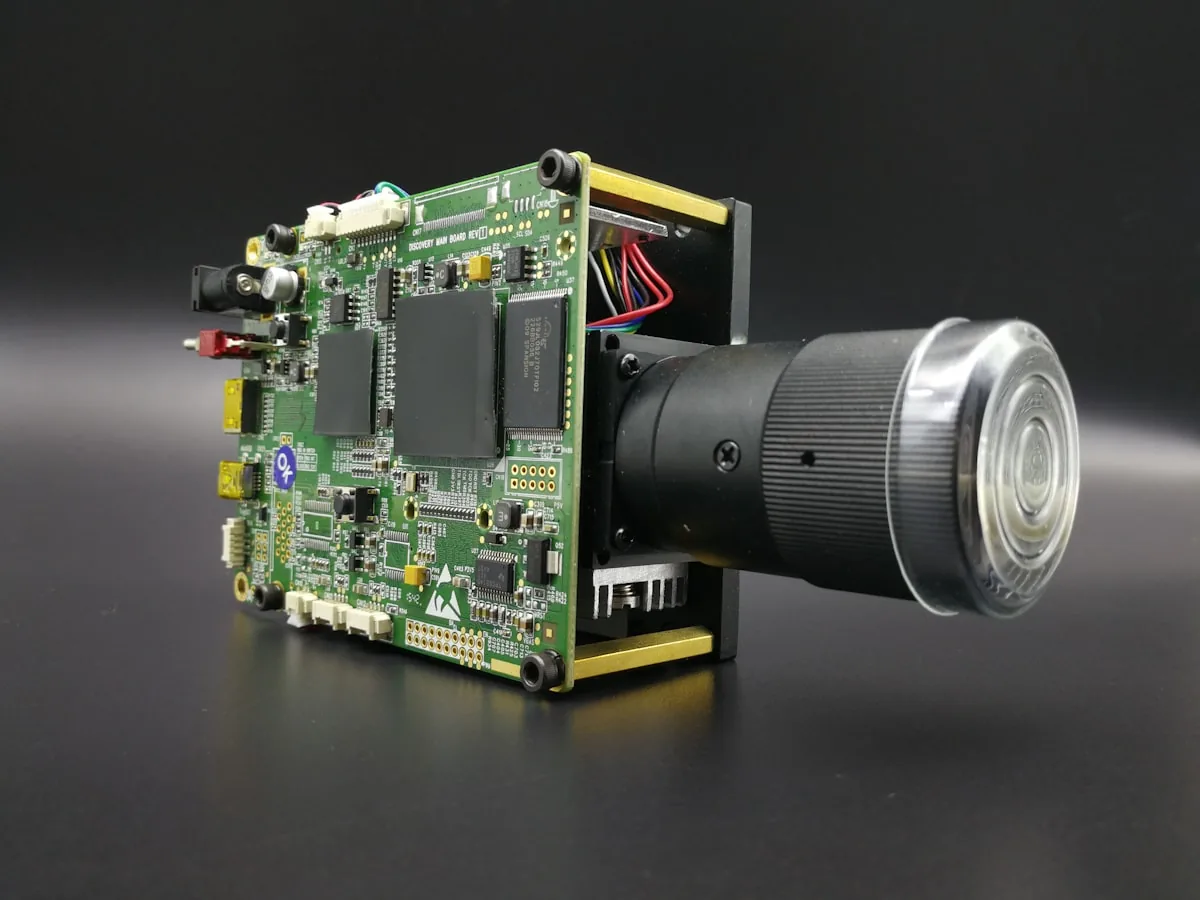
La visione artificiale, cioè sistemi di telecamere abbinati a modelli di IA in grado di «vedere» e analizzare immagini in tempo reale, è una delle tecnologie con il maggiore impatto nell’industria manifatturiera e agroalimentare. Dal controllo qualità nelle aziende conserviere all’ispezione dei pezzi negli stabilimenti industriali, le sue applicazioni sono concrete e il suo ritorno è ben documentato nel settore.
Ma è anche una delle tecnologie in cui la distanza tra marketing e realtà è maggiore. Questo articolo spiega come funziona, quali condizioni servono perché funzioni bene e dove si trovano le difficoltà che le presentazioni commerciali di solito non menzionano.
Che cosa può rilevare la visione artificiale
Le capacità dei sistemi di visione artificiale attuali sono notevoli. In ambienti industriali controllati possono rilevare:
Difetti superficiali: crepe, macchie, graffi, scoloriture, bolle nei materiali. La precisione può superare quella del controllo visivo umano per difetti piccoli o difficili da individuare nelle normali condizioni di lavoro (velocità di linea, variabilità dell’illuminazione, affaticamento dell’addetto al controllo).
Difetti geometrici: dimensioni fuori tolleranza, pezzi deformati, elementi mancanti o mal posizionati. Le telecamere stereoscopiche o 3D possono misurare le dimensioni con precisione micrometrica.
Difetti di contenuto: nell’industria alimentare, corpi estranei, riempimento non corretto, etichettatura errata, presenza o assenza di elementi (tappi, sigilli, etichette). Nelle linee di confezionamento dell’industria conserviera, la visione artificiale rileva questi difetti a velocità impossibili per il controllo visivo umano.
Classificazione per qualità: nella pesca e nell’agroalimentare, classificazione del pescato o della materia prima per dimensione, colore e stato visivo. Questa applicazione è particolarmente rilevante per il settore conserviero e per l’industria lattiero-casearia.
Le condizioni che determinano se funziona bene
La visione artificiale non funziona allo stesso modo in tutti gli ambienti. Queste sono le condizioni che incidono di più sulla qualità del sistema.
Illuminazione. Un’illuminazione industriale progettata appositamente per il sistema di visione è importante quanto la telecamera. Le variazioni di luce, dovute alla posizione del sole in un capannone, all’usura delle lampade o alla polvere accumulata sulle telecamere, sono la causa più frequente del calo di prestazioni nei sistemi esistenti. Un sistema ben progettato controlla l’illuminazione indipendentemente dall’ambiente.
Posizione e movimento dell’oggetto. Se l’oggetto da ispezionare non si trova sempre nella stessa posizione rispetto alla telecamera, il sistema deve essere più robusto alle variazioni di posizione e di angolazione. Le linee di produzione ben meccanizzate facilitano questo aspetto.
Variabilità naturale del prodotto. L’industria agroalimentare (acciughe, tonno, latte, formaggio) lavora con materia prima biologica che presenta una variabilità naturale importante. Il modello deve imparare a distinguere tra una variazione naturale accettabile e un difetto reale. Questo richiede molti più esempi di addestramento rispetto all’ispezione di pezzi industriali con tolleranze rigorose.
Il dato più importante, raramente menzionato: l’etichettatura
Per addestrare un sistema di visione artificiale servono migliaia di immagini etichettate, cioè immagini in cui qualcuno ha indicato se l’oggetto è difettoso o meno e in quale parte dell’immagine si trova il difetto.
È il lavoro che più aziende sottostimano. È un lavoro intensivo, richiede un giudizio esperto (chi lo svolge deve sapere esattamente che cosa è un difetto e che cosa non lo è) ed è l’investimento di tempo interno più significativo del progetto. In alcuni progetti di visione artificiale, l’etichettatura dei dati è l’attività che richiede più tempo in assoluto.
L’aspetto positivo è che si tratta di un lavoro che le persone dell’azienda, che conoscono il prodotto, sono le più adatte a svolgere. L’aspetto negativo è che, se il tempo necessario non viene pianificato fin dall’inizio, può diventare il collo di bottiglia del progetto.
Tre settori in cui l’impatto è evidente
L’industria conserviera (acciughe, tonno, conserve di frutti di mare) è una candidata naturale per la visione artificiale. Le linee di produzione con molte fasi manuali presentano un’alta variabilità nella qualità dell’ispezione umana, e l’impatto dei difetti che arrivano al consumatore è elevato in termini di reputazione del marchio.
L’industria pesante e metalmeccanica ha applicazioni di controllo dimensionale e di rilevamento dei difetti superficiali sui pezzi. La precisione richiesta è alta e le conseguenze dei pezzi fuori tolleranza possono essere costose.
L’industria lattiero-casearia ha applicazioni nel controllo del riempimento, nella verifica di tappi ed etichette e nella classificazione dei prodotti su linee ad alta velocità.
Domande frequenti
La visione artificiale può lavorare sulle linee di produzione esistenti o servono nuovi macchinari? Nella maggior parte dei casi il sistema di visione si integra nella linea esistente senza nuovi macchinari di produzione. Si installano le telecamere, il sistema di illuminazione e il computer di elaborazione. La progettazione dell’integrazione fisica fa parte del progetto e richiede una valutazione della linea esistente.
Che cosa succede quando il sistema sbaglia e scarta prodotto buono? È lo scenario dei «falsi positivi»: il sistema segnala come difettoso qualcosa che non lo è. La soglia di sensibilità del sistema è una scelta progettuale che bilancia i falsi negativi (difetti che passano) e i falsi positivi (prodotto buono scartato). Questo equilibrio si definisce con il reparto qualità dell’azienda e può essere regolato in produzione sulla base dell’esperienza.
Il sistema richiede una connessione a internet per funzionare? No. I sistemi di visione artificiale industriali elaborano le immagini in locale e in tempo reale. La connessione a internet non è necessaria per l’ispezione. Può essere usata per il monitoraggio remoto del sistema o per inviare dati sulle prestazioni a sistemi di analisi, ma non è indispensabile.